


Плазморез для гаража: 40, 60 или 100 ампер? Выбираем без переплаты
Переплатить за плазморез заметно и при этом резать хуже, чем на более скромном аппарате, проще, чем кажется. Разбираю, почему 60 А часто оказывается разумным выбором для мастерской, а 100 А в гараже чаще мешает, чем помогает. На 60 А я режу лист 12 мм легко. С этого опыта и начнём разбор. Толщина реза. Чем выше ток, тем толще лист, который дуга прошивает насквозь. Скорость и качество. На высоком токе режете быстрее, но на предельной толщине кромка становится грубой, с наплывами и гратом. Ровный рез обычно получается на толщине примерно на 20–30% ниже заявленного максимума. ПВ (продолжительность включения). Это доля времени работы в 10-минутном цикле без перегрева. При ПВ 60% на токе 60 А аппарат работает 6 минут и отдыхает 4. Производители часто указывают ПВ 100% на номинальном токе, а не на максимальном. Смотрите цифру ПВ именно при том токе, на котором собираетесь работать, а не рекламную строчку. Сеть. Аппараты на 40 А питаются от розетки 220 В, но на максимальном токе им нужна отде
Показать еще
Настройка полуавтомата без газа: режимы, полярность, подача
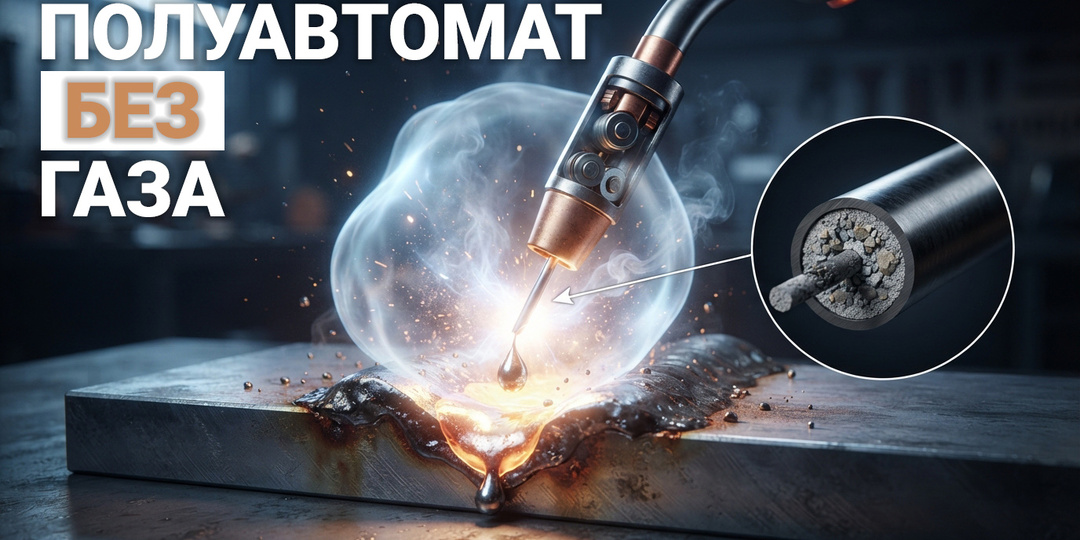
Самозащитная проволока с флюсом в сердечнике сама создает защитный газ при горении дуги. Поэтому варить можно на улице и в гараже без баллона. Но настройка здесь отличается от сварки в CO2, и ошибки обходятся дороже. Если коротко, три вещи решают почти все: полярность, подача под диаметр, напряжение под толщину. Разберу их по порядку, а потом расскажу, что портит шов чаще всего. На производстве без газа варю постоянно. Не потому что газа нет, а потому что флюсовой проволокой удобнее на монтаже и на улице, где ветер сдувает защиту. Через мои руки прошли разные аппараты, от бытовых инверторов до промышленных трехфазников на 380 В. Без газа настройка проще, но ошибок больше. Главное отличие от сварки в среде CO2. Самозащитная проволока варится на прямой полярности: минус на горелке, плюс на массе. Запомнить легко: масса всегда плюсом. На моей практике половина брака у новичков связана с забытой перекидкой клемм. Человек варит, дуга плюется, шов черный и пористый, а он крутит ток. А надо в
Показать еще
Резьба рвется? Настройка гитары токарного станка
Резьба рвется или выходит не того шага? Причина нередко в гитаре токарного станка: шестерни подобраны неверно или зазоры велики. Разберем устройство узла, подбор шестерен по таблице и формуле, проверку зазора и электронную гитару. Начнем с реального случая: на ТВ-4 шестерни 35/40 поставили строго по таблице на кожухе — и вместо шага 1,75 мм получили 3,5. Гайка не накрутилась. Дальше покажем, откуда взялась ошибка и как за минуту пересчитать пару под свой винт. Гитара – кронштейн с набором сменных зубчатых колес у передней бабки станка. Через нее вращение шпинделя передается на коробку подач или напрямую на ходовой винт. По сути это механический переводчик между оборотами заготовки и движением резца вдоль оси. Метрическая, дюймовая, модульная и питчевая резьбы требуют разного соотношения оборотов шпинделя и хода суппорта. Коробка подач покрывает не все шаги, особенно на бюджетных станках. Гитара расширяет диапазон: меняя колеса, вы получаете шаги, которых нет в стандартной таблице. На J
Показать еще
Выхлоп трескается после сварки? Разбираю причины и режимы TIG
TIG-сварка выхлопа из нержавейки не прощает спешки. Стенка тонкая, теплопроводность низкая, металл сильно усаживается при остывании. Ниже разберем подготовку, режимы и ошибки, из-за которых швы на глушителе и выпускном коллекторе трескаются в зоне термического влияния. Выхлопные системы чаще всего делают из нержавеющих сталей 304, 321 или 409 (для глушителей и приемных труб). Стенка обычно 1–2 мм. Полуавтомат на такой толщине легко прожигает металл и дает брызги. Внутри трубы грат и брызги удалить нельзя, а они создают турбулентность и точки перегрева. На выпускном коллекторе температура доходит до 900 °C. Любой концентратор напряжений становится очагом трещины. TIG дает плавный переход от шва к основному металлу, и трещине там сложнее зародиться. Нержавейка ведет себя иначе, чем углеродистая сталь. Ее теплопроводность примерно в три раза ниже, а коэффициент линейного расширения выше. Тепло задерживается в зоне шва, поэтому возможны коробление и горячие трещины. Для стенки 1–2 мм обычн
Показать еще
Стружка это язык станка: как понять режим резания
Стружка рассказывает о режиме резания раньше, чем становится поздно что-то поправить. Главное знать, на что смотреть и что слушать. Стружку называют языком станка, и это не красивая метафора. Пока деталь крутится, станок постоянно сообщает, что у него происходит в зоне резания: правильно ли выбрана подача, не тупится ли пластина, хватает ли охлаждения. Опытный токарь смотрит на стружку и уже знает ответ. Только язык этот состоит не из слов, а из трех каналов: формы стружки, ее цвета и звука. Разберем каждый. Форма зависит от металла и от того, как ведется резец. Тут три основных типа. Сливная. Длинная, завивается в спираль, блестящая. Говорит о том, что металл пластичный, а режим подобран. Пластина острая, охлаждение работает. Но не стоит думать, что сливная стружка это всегда хорошо: на чистовом проходе она может путаться и наматываться на резец. Суставчатая. Распадается на короткие сегменты, «суставы». Отдельный тип, характерный для определенных сталей и режимов, когда подача и скоро
Показать еще
Техника безопасности при TIG-сварке: главные правила и скрытые риски
Маска и краги не спасут от озона, который разъедает легкие, и от аргона, тихо вытесняющего кислород в приямке. Ниже – что реально убивает и калечит на TIG-посту, и как это закрыть. TIG-дуга атакует по трем направлениям: глаза, легкие, кожа. Плюс два «тихих» фактора – ток и газ. Ультрафиолет. TIG дает жесткое УФ – сильнее, чем MMA или MIG/MAG. Без маски «зайчиков» ловишь за 10–15 секунд с 3–4 метров. Боль приходит через 6–8 часов, ночью: веки «скрипят», как наждак. Озон и оксиды азота. Дуга в аргоне греет воздух до 6000–8000 °C. Кислород с азотом дают озон (O₃) и оксиды азота (NO, NO₂). Озон пахнет свежестью после грозы, но дыхательные пути раздражает сильнее хлора. При сварке алюминия в гелии озона в 2–3 раза больше. Пары металлов и флюсов. Легированные стали дают пары хрома, никеля, марганца. Нержавейка – шестивалентный хром, канцероген. Латунь – цинк, от него «литейная лихорадка» с температурой и ознобом. Медь – пары меди, раздражают слизистые. Ожоги. Брызг при TIG почти нет. Но капл
Показать еще
Токарный станок с ЧПУ для дома: миф или реальность
Еще 10 лет назад токарный станок с ЧПУ в гараже выглядел фантастикой. Сегодня настольный токарный станок с ЧПУ по металлу продается в обычном магазине инструмента. Некоторые умельцы собирают его своими руками. Разберемся, сколько это стоит, что реально на нем делать и нужен ли ЧПУ дома. ЧПУ – числовое программное управление. Станок управляется не руками токаря через маховики, а командами из программы. Вы задаете координаты, подачу, обороты – электроника сама двигает резцедержку и шпиндель. У обычного станка вы крутите винт продольной и поперечной подачи, ловите размер по лимбу. У станка с ЧПУ эту работу выполняют шаговые или серводвигатели. Оператор загружает заготовку, запускает программу и меняет инструмент. Ключевой элемент – контроллер. Он читает G-код и раздает команды на приводы. Программу пишут вручную или получают из CAD/CAM-системы. Для дома это означает простую вещь. Сложную деталь с фасками, канавками и радиусными переходами можно повторить 10 раз с одинаковым результатом. Р
Показать еще
Почему шов на алюминии трескается через час после сварки
Присадка ER4043 и ER5356 – не взаимозаменяемые прутки, и путаница между ними дает трещины, черные швы после анодирования и брак на несущих деталях. Разбираю, где какая марка работает, а где выкинутые деньги и переделка. Пруток плавится в ванне и заполняет шов. Без него TIG по алюминию работает только на тонком металле с полной проваркой кромок – так варят редко. На листе 3 мм стык без присадки даст усадку и прожог: дуга греет кромки, металл уходит вниз, шов выходит вогнутым и хрупким. Диаметр прутка привязан к толщине металла (для алюминия): Пруток толще 4 мм на тонком листе переохлаждает ванну: пока он плавится, вы перегреваете деталь и получаете коробление. Тонкий пруток на толстом металле не успевает заполнить разделку – гоните ток вверх, растет зона термического влияния. Маркировка ER – electrode rod, электрод-пруток для дуговой сварки. Цифры после ER – код сплава по AWS A5.10. Для алюминия ходовых марок две: ER4043 и ER5356. Базовый состав у производителей одинаковый, отличается
Показать еще
Отрезка заготовки на токарном станке
Отрезать готовую деталь от прутка – операция, которой заканчивается почти любая токарная работа. И именно здесь ошибка в выборе резца или режимов обходится дороже всего: сломанная кромка, сорванная заготовка, испорченный пруток. Ниже – как настроить оснастку, выбрать геометрию резца и подобрать режимы, чтобы рез был чистым, а инструмент остался целым. Перед отрезкой проверьте биение патрона и надежность зажима прутка. Если деталь выступает из кулачков больше чем на 2–3 диаметра, появится вибрация – резец вырвет из резцедержателя. Для прутка 40 мм предельный вылет без поддержки – 80–120 мм, все длиннее требует люнета или поджима задней бабкой. Резец должен сидеть в державке плотно, без люфта. Оптимальный вылет отрезного резца из державки – не более 10–15 мм при ширине кромки 3 мм. Если кромка выступает на 25–30 мм, вибрация возникает уже на 400–500 об/мин. Обороты шпинделя для отрезки всегда ниже, чем для продольного точения. На Jet BD-7 диапазон 100–2500 об/мин, для отрезки стали диам
Показать еще
загрузка
Показать ещёДополнительная колонка
О группе
Официальный канал дистрибьютора станков ИДРАМАШ. Сварка, токарные, ленточнопильные станки и оборудование с ЧПУ для вашего производства. Обзоры, характеристики, советы по выбору. Подписывайтесь!
Скрыть информацию
Правая колонка