


Автоматизация производственного процесса на станках с ЧПУ: виды и решения
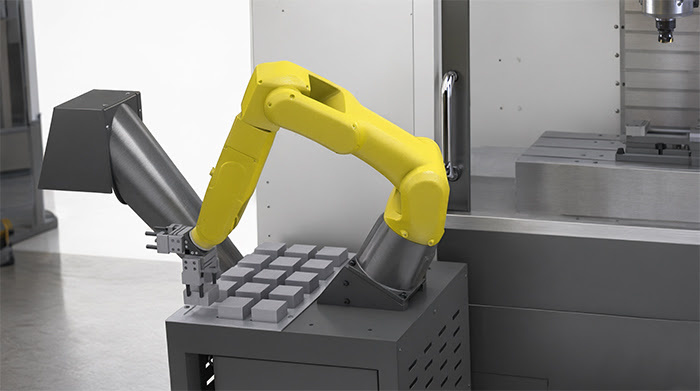
Фрезерный или токарный станок с ЧПУ сам по себе является средством автоматизации производства. В управляющей программе станка содержаться все необходимые для его работы команды — перемещения по осям и обороты шпинделя, смена и контроль режущего инструмента, подача СОЖ и удаление стружки. Все эти действия выполняются в автоматическом режиме. В этой же статье речь пойдет не об автоматизации изготовления детали из заготовки, которая уже находится в станке, а об автоматическая способах загрузки новой заготовки. Основной принцип этого способа автоматизации — замена готовой детали на новую заготовку осуществляется вместе с рабочим столом/палетой. Часто автоматические палетные сменщики имеют две палеты, но существуют и сменщики с целым магазином сменных палет. Пока на одной палете изготавливается деталь, оператор готовит к работе другую палету, которая находится вне рабочей зоны станка. Оператор снимает готовую деталь и устанавливает новую заготовку. Это кардинально сокращает простои оборудов
Показать еще
Методы борьбы с вибрацией при точении
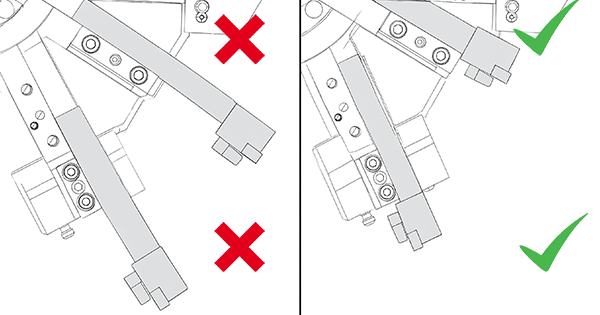
Возникновение вибраций — одна из наиболее распространённых и серьёзных проблем токарной обработки. При вибрации может ухудшаться качество поверхности, снижаться точность размеров, ускоряться износ инструмента, что повышает процент брака и уменьшает общую производительность станка. В современных условиях высоких требований к качеству и эффективности грамотная борьба с вибрацией приобретает особую важность. В данном материале рассмотрены методы снижения вибрации: выбор формы и радиуса режущей пластины, главного угла в плане, оптимального вылета инструмента, а также правильная подготовка центрового отверстия под задний центр. Величина угла при вершине режущей пластины, оказывает значительное влияние на уровень вибрации, возникающей в процессе механической обработки. Каждая форма пластины обладает своими особенностями: одни варианты форм пластин обеспечивают повышенную прочность и надежность при выполнении черновой обработки, в то время как другие формы отличаются превосходной геометрическ
Показать еще
Цанги ER и OZ: конструкция, отличия и особенности применения
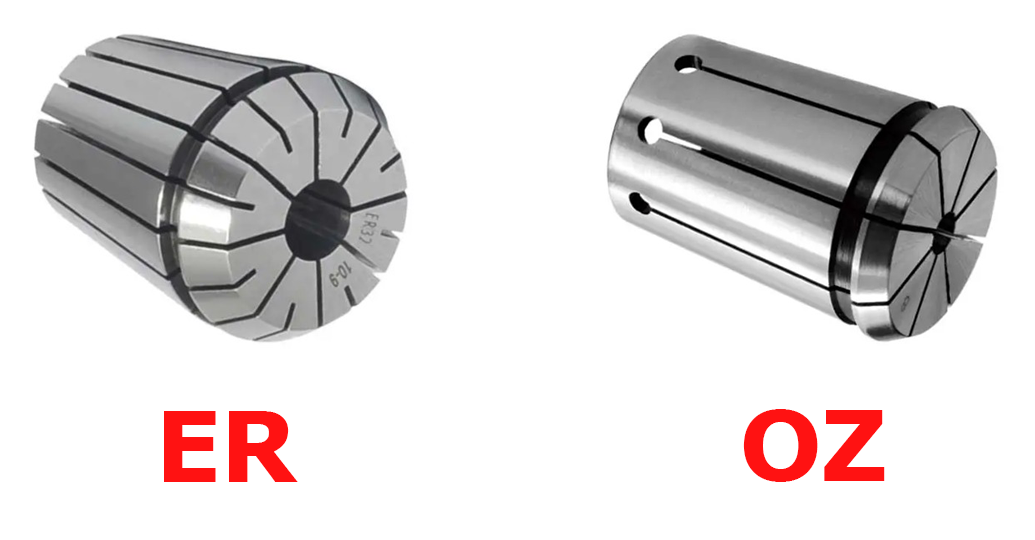
Цанговые патроны являются одним из наиболее распространенных способов закрепления режущего инструмента на фрезерных металлорежущих станках. Среди множества существующих видов оснастки наиболее широкое распространение получили цанги типа ER, однако в промышленности также используются и цанги стандарта OZ, особенно при тяжелых режимах фрезерования. Несмотря на одинаковое назначение, эти два стандарта существенно отличаются конструкцией, принципом работы и эксплуатационными характеристиками. Важно учитывать, что системы ER и OZ строго стандартизированы по разным нормативам и несовместимы между собой: Из-за принципиального различия в геометрии и углах наклона конуса цанга ER физически не встанет в патрон OZ, и наоборот. Каждая цанга работает исключительно со своим типом патрона и зажимной гайкой. В данной статье рассмотрим особенности конструкции цанг ER и OZ, сравним их технические характеристики и определим, в каких случаях применение каждого стандарта будет наиболее оправданным. Цанги т
Показать еще
Как выбрать угол при вершине сверла: типы и особенности
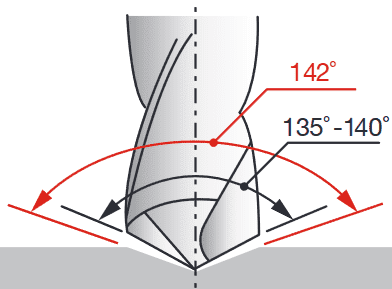
Угол при вершине - это угол между двумя главными режущими кромками сверла и одна из ключевых характеристик его геометрии. Он непосредственно влияет на то, как инструмент входит в материал и как происходит начальная стадия резания. Именно вершина сверла первой контактирует с заготовкой, поэтому её геометрия во многом определяет характер начала обработки. Изменение угла при вершине влияет на распределение нагрузки между центральной и периферийной частями режущих кромок, положение сверла при входе в материал, образование стружки и интенсивность износа инструмента. При изменении угла при вершине меняется прежде всего характер взаимодействия сверла с обрабатываемым материалом. У сверла с более острой вершиной контакт с заготовкой начинается более интенсивно. Такой инструмент легче проникает в относительно мягкие материалы и хорошо подходит для ситуаций, когда требуется лёгкое и быстрое начало резания. У более тупой вершины режущая нагрузка распределяется по большей длине режущих кромок. Бла
Показать еще
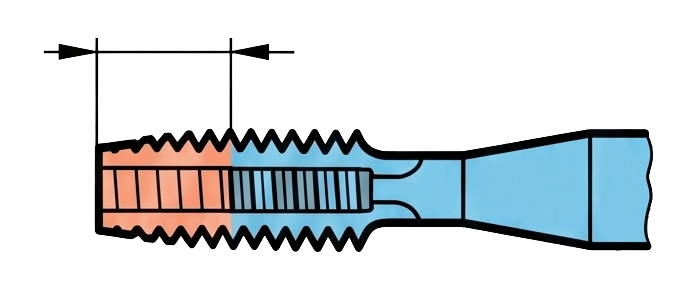
Как выбрать заборный конус у метчика: типы и отличия
Нарезание внутренней резьбы относится к числу наиболее ответственных операций механической обработки. В отличие от сверления или фрезерования, где режущий инструмент удаляет материал постепенно, метчик одновременно выполняет несколько функций: формирует профиль резьбы, центрируется в отверстии, отводит стружку и принимает значительные нагрузки. Именно поэтому даже небольшие изменения геометрии инструмента существенно влияют на качество обработки, стойкость и стабильность. При выборе метчика большинство ориентируется на материал заготовки, тип стружечных канавок, наличие покрытия или класс точности резьбы. Однако не менее важным параметром является длина заборного конуса - заходной части метчика. От выбора заборного конуса зависит, каким образом нагрузка будет распределяется между режущими зубьями, насколько плавно инструмент входит в материал и сможет ли он сформировать полноценную резьбу на необходимую глубину. Неправильно выбранная геометрия может привести к повышенному износу режущи
Показать еще
Многоместная обработка на фрезерном станке как способ повышения эффективности производства
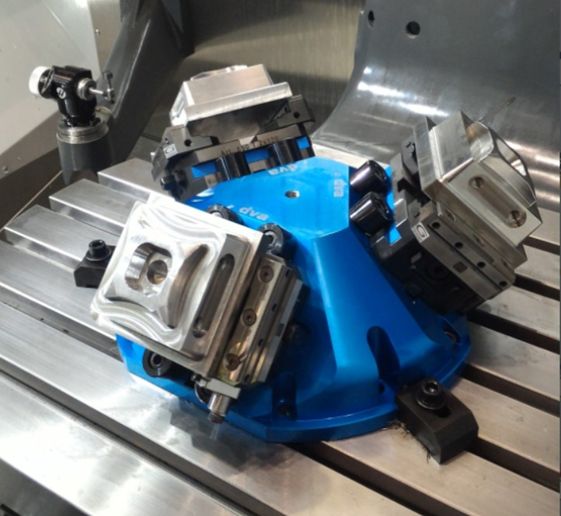
Многоместная обработка на фрезерном станке с ЧПУ – это технология изготовления нескольких деталей по одной управляющей программе без участия оператора. Такая обработка сразу нескольких заготовок может быть простым и эффективным способом увеличения производительности производства. В этой статье расскажем, как многоместную обработку можно организовать и какие преимущества она дает. Самый простой способ организации многоместной обработки – это установить несколько тисков на рабочий стол фрезерного станка. Можно установить столько тисков, сколько поместится в рабочей зоне. Удобно в данном случае использовать многоместные тиски. Это экономит место на столе станка и упрощает замену готовых деталей на новые заготовки. Время смены инструмента при обработке нескольких деталей будет такое же, как и при обработке одной детали, т.е. потери времени на одну деталь сокращаются в несколько раз. Время переналадки на одну деталь также заметно уменьшается, особенно если обеспечить повторяемость установки
Показать еще
Оптимальная СОЖ для медицинской отрасли: от теории к практике
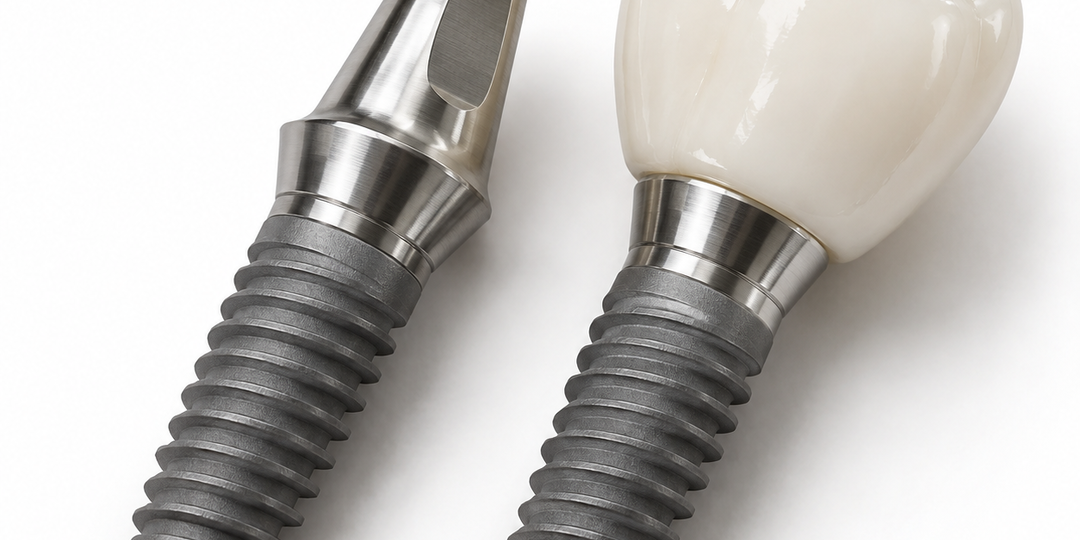
Современная ортопедия, протезирование и имплантология — это высокотехнологичные отрасли, где на кону стоит здоровье и качество жизни пациентов. Здесь каждый этап производства, каждый материал и каждый инструмент проходят строжайший отбор. В этой статье мы расскажем, какую роль в этом процессе играют смазочно-охлаждающие жидкости (СОЖ), с какими вызовами сталкиваются производители и как правильный выбор СОЖ помогает достичь идеального результата на примере зубного протезирования. В современной зубной имплантологии и протезировании используют два принципиально разных класса материалов: металлы (титан и его сплавы) и высокопрочную керамику (дисиликат лития). Каждый из них требует особого подхода к обработке, а значит, и к выбору СОЖ. Титан и его сплавы (например, Ti-6Al-4V) — это золотой стандарт для зубных имплантатов. Почему? Но есть и обратная сторона: титан — один из самых труднообрабатываемых материалов. Основные сложности: Дисиликат лития (например, IPS e.max) — это высокопрочная ст
Показать еще
ПО для листогибов с ЧПУ: как ускорить переналадку и снизить брак
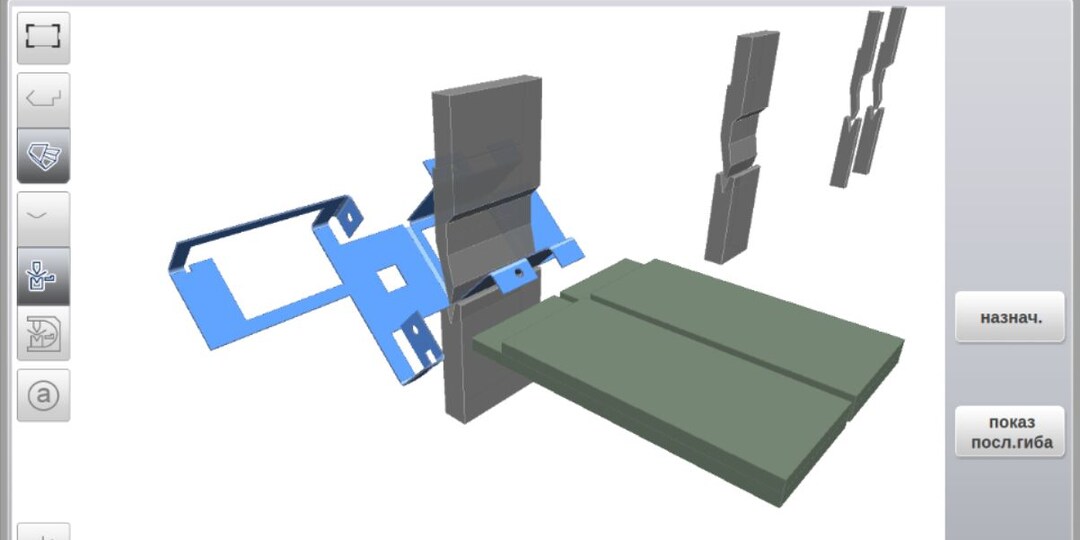
Современные листогибочные прессы опционально могут оснащаться системами ЧПУ, которые комплектуются программой для автономного программирования листогибочного пресса. Листогибочные прессы «Абамет» оснащаются системами ЧПУ Delem. В базовой комплектации все станки «Абамет» работают под управлением самой младшей версии ЧПУ — Delem DA-53Tx. Эта модель ЧПУ не оснащена внешним ПО и даже не имеет 2D-программирования, но при этом она обладает полным функционалом для управления и программирования шести осей. Начиная со следующей модели DA-58Tx в комплекте уже поставляется внешнее программное обеспечение Profile 58TL. Это ПО вы можете установить на ноутбук или рабочий ПК. Наличие такого ПО на производстве открывает широкие возможности по планированию и подготовке изделий к производству и в целом изменяет принцип работы, делая участок гибки металла простым, понятным и прогнозируемым. Как правило на плечи оператора ложится вся подготовка перед началом работы: Это традиционный подход к работе на уча
Показать еще
Как повысить стойкость токарных пластин: причины износа
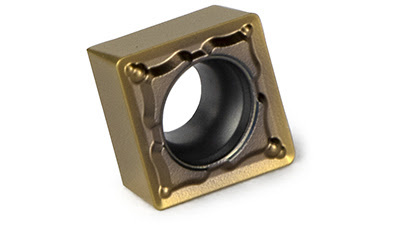
Сменные токарные пластины — основа современной токарной обработки. Они гарантируют высокую эффективность обработки, однако время их работы — стойкость нередко становится ограничивающим фактором: пластины стремительно изнашиваются, скалываются или разрушаются, что вызывает дефекты в деталях, простои оборудования и увеличение затрат
на инструмент. Низкая стойкость — это типичная трудность на промышленных предприятиях, особенно во время обработки сталей, нержавеющей стали, чугуна или сплавов, которые трудно поддаются обработке. С помощью комплексного подхода в большинстве случаев проблемную ситуацию с низкой
стойкостью режущего инструмента можно существенно улучшить. Рассмотрим причины приводящие к снижению стойкости пластин, а также методы их устранения. Для правильного подбора токарной пластины следует ориентироваться на условия обработки и область применения сплава пластины. Условия обработки делятся на три категории: хорошие, средние и тяжелые. Критерии хороших условий обработки: С
Показать еще
Расчет диаметра предварительного отверстия под метчик и раскатник
Правильный выбор диаметра сверления — один из важнейших факторов,
влияющих на стойкость резьбонарезного инструмента, качество получаемой
резьбы и прочность резьбового соединения. Слишком маленькое отверстие
создаёт чрезмерную нагрузку на инструмент, приводит к заклиниванию и
поломке. Слишком большое — вызывает неполный профиль резьбы, снижает
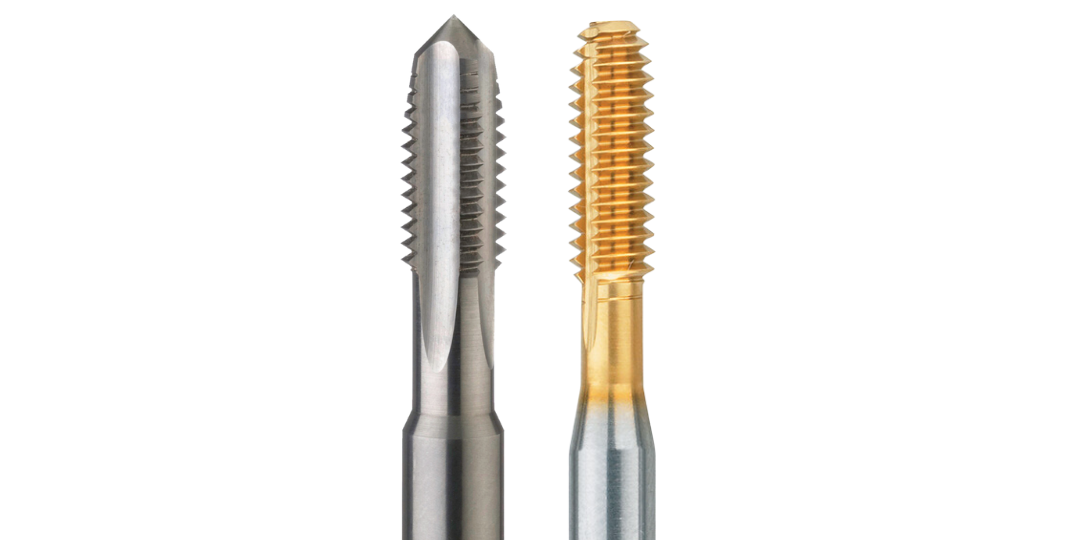
прочность витков и ослабляет соединение в целом. Существуют две основные технологии формирования резьбы, для которых применяются разные подходы к расчету диаметра отверстия: Метчики-раскатники (бесстружечные метчики) предназначены для получения резьбы методом пластической деформации в материалах с высокой пластичностью: медь, латунь, бронза, низкоуглеродистые стали, а также некоторые нержавеющие и жаропрочные стали. В отличие от обычных метчиков, которые нарезают материал, раскатники вдавливают его в заготовку формируя профиль резьбы. У раскатников отсутствуют продольные стружечные канавки, а заборный конус значительно короче. При нарезании
Показать еще
загрузка
Показать ещёДополнительная колонка
Правая колонка